L’exécution en temps réel devient un atout clé dans l’automatisation du soudage
L'exécution en temps réel émerge comme un avantage concurrentiel dans la fabrication, avec des implications directes pour les cellules de soudage robotisées, le déploiement de cobots, le contrôle qualité et l'agilité de production.
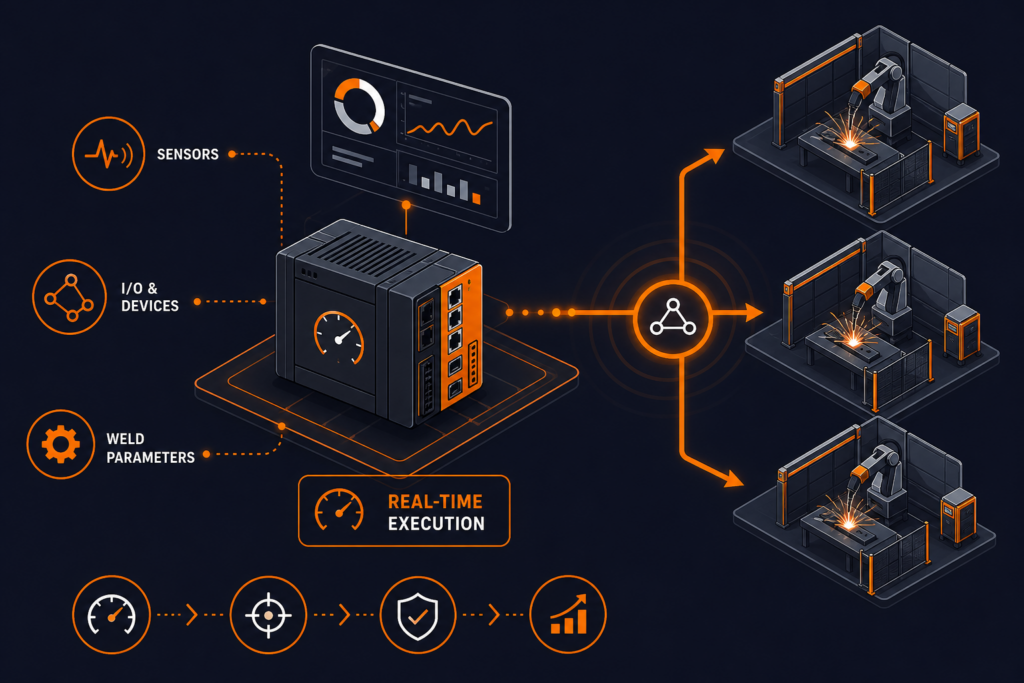
L’exécution en temps réel se positionne au centre de la compétitivité industrielle, particulièrement lorsque les conditions de production changent plus rapidement que les systèmes de planification ne peuvent réagir. Dans l’article source original de The Robot Report, Cecile Dick-Calmes de Daifuku a soutenu que le succès en fabrication ne peut plus être jugé uniquement par la densité d’automatisation ou l’utilisation des équipements. Le facteur décisif est de savoir si les opérations peuvent détecter les perturbations, les interpréter rapidement et ajuster l’exécution avant que les retards, les déchets ou les livraisons manquées ne s’accumulent. Cet argument est particulièrement pertinent pour les opérations de soudage, où la variation des pièces, l’état des dispositifs de maintien, l’usure des consommables, la disponibilité de la main-d’œuvre et les changements de séquençage peuvent tous compromettre la production si la cellule est optimisée uniquement pour un plan statique. Le point plus large soulevé par The Robot Report est que l’avantage concurrentiel se déplace des actifs installés vers l’agilité opérationnelle. Pour les fabricants utilisant des procédés de soudage robotisé MIG, TIG ou par points, cela signifie que la valeur d’une cellule dépend de plus en plus de sa capacité à exécuter sous des conditions de production réelles plutôt que de sa performance dans une étude de temps de cycle nominal.
Pourquoi l’écart de réalité est important sur le terrain de production
L’écart de réalité, c’est-à-dire la différence entre ce que les systèmes de planification supposent qu’il se passera et ce qui se passe réellement sur la ligne, est crucial. Dans le soudage, cet écart peut se manifester par des retards d’arrivée des pièces, des incohérences dimensionnelles provenant de la découpe ou de la formation en amont, des risques de collision de torche, une accumulation d’éclaboussures, ou un blocage de qualité qui oblige à un réajustement. Les architectures d’automatisation traditionnelles détectent souvent ces problèmes trop tard, après que le débit a déjà chuté. Un modèle plus axé sur l’exécution relie la planification, l’état des machines, le statut des robots, les données de qualité et l’intervention des opérateurs en temps quasi réel, afin que la cellule puisse être ajustée avant que la perturbation ne se propage. Cela est cohérent avec l’argument sur l’exécution de fabrication décrit par Eyelit Technologies, qui souligne la valeur concurrentielle de la réponse aux perturbations de production en temps réel plutôt qu’heures plus tard. En termes pratiques, une ligne de soudage avec un retour d’information en direct sur les paramètres de la source d’énergie, le suivi des joints, les capteurs de dispositifs de maintien et les données de travail en cours peut prendre de meilleures décisions concernant le routage des pièces, la priorité de reprise et le timing de maintenance qu’une ligne gérée principalement par des rapports de fin de quart.
Ce changement reflète également comment le soudage robotisé évolue d’îlots d’automatisation isolés vers des actifs de production supervisés numériquement. Des fournisseurs de robots majeurs tels qu’ABB, KUKA, FANUC et Yaskawa soutiennent déjà un échange de données de plus en plus riche via Ethernet industriel, bus de terrain et interfaces logicielles de niveau supérieur. Du côté collaboratif, Universal Robots et Doosan sont souvent sélectionnés là où le soudage à haute mixité et faible volume nécessite un redéploiement plus rapide et une interaction opérateur simplifiée. Pourtant, le choix du matériel seul ne comble pas l’écart de réalité. La couche décisive est la logique d’exécution : comment la cellule utilise les données en direct pour adapter les programmes de soudage, déclencher des inspections, faire une pause pour intervention ou rediriger le travail. Par exemple, si une station de soudage cobot détecte une déviation répétée d’ajustement sur un lot de pièces fabriquées, le système ne doit pas simplement continuer à produire des soudures non conformes à une utilisation élevée. Il doit escalader, compenser là où c’est permis, ou détourner le lot selon des règles de qualité prédéfinies.
Des métriques d’utilisation à la performance adaptative
Pour de nombreux responsables de production, cela change la discussion sur les KPI. Un temps d’arc élevé reste précieux, mais il n’est plus suffisant si la cellule produit le mauvais mélange, soude des pièces avec des défauts cachés, ou attend des décisions manuelles parce que les systèmes ne sont pas synchronisés. L’exécution en temps réel privilégie des métriques telles que l’adhérence au calendrier en cas de perturbation, le rendement au premier passage, le temps moyen de récupération, et la latence entre la détection d’événements et l’action corrective. Dans les cellules de soudage, ces indicateurs peuvent être liés à des enregistrements de soudure numériques, des alarmes de robot, des intervalles de nettoyage de torche, la surveillance du flux de gaz et la traçabilité des pièces. L’utilisation croissante d’outils de soudage assistés par AI soutient également cette direction. Un article récent de Universal Robots décrit comment l’automatisation de soudage habilitée par l’AI peut réduire les frais de programmation, le temps d’arrêt et les taux de défaut en aidant les systèmes à mieux répondre aux conditions réelles de matériaux et de processus. Pour les acheteurs B2B, la leçon n’est pas que l’AI remplace l’ingénierie des processus, mais que les logiciels adaptatifs deviennent une partie de la pile d’exécution qui détermine si une cellule robotique reste productive face à une demande variable et des familles de pièces.
Les normes et la conformité restent centrales alors que cette couche définie par logiciel s’étend. Les intégrateurs de cellules de soudage doivent encore concevoir autour des exigences de sécurité des machines et des robots, telles que l’ISO 10218 pour les robots industriels, l’ISO/TS 15066 pour les applications collaboratives, et les cadres de sécurité électrique et machine IEC et EN pertinents, y compris l’EN ISO 13849 pour les systèmes de contrôle liés à la sécurité et l’IEC 60204-1 pour l’équipement électrique des machines. L’exécution en temps réel doit donc être comprise non pas comme une autonomie incontrôlée, mais comme une réactivité contrôlée dans des limites de processus et de sécurité validées. Une cellule bien conçue peut ajuster le séquençage, la vitesse, la fréquence d’inspection ou les invites opérateur tout en maintenant la conformité, l’évaluation des risques documentée et la qualité de soudure répétable.
Ce que cela signifie pour les intégrateurs de cellules de soudage
Pour les intégrateurs de soudage robotisé et de soudage cobot, l’implication commerciale est claire : la conception de la cellule doit de plus en plus tenir compte de l’architecture d’exécution, et non seulement de la portée du robot, de la charge utile et de la disposition des dispositifs de maintien. Les intégrateurs construisant des systèmes autour des plateformes d’ABB, KUKA, FANUC, Yaskawa, Universal Robots ou Doosan sont invités à fournir plus qu’un chemin de soudure stable. Les clients souhaitent des cellules qui se connectent aux couches MES et ERP, capturent des données de processus, soutiennent la traçabilité et gèrent les changements de mélange de produits sans temps d’arrêt prolongé. En pratique, cela signifie spécifier des capteurs, une logique IHM, des points de contrôle qualité et des interfaces de données dès le début du projet. Cela signifie également concevoir pour la gestion des exceptions : que se passe-t-il lorsqu’une pièce est hors tolérance, lorsqu’un paramètre de soudage dérive, lorsqu’un consommable de torche atteint la fin de sa vie, ou lorsque les opérations en amont changent la priorité des lots. L’intégrateur capable d’incorporer ces réponses dans la cellule créera souvent plus de valeur que celui qui n’offre qu’une performance de temps de cycle nominal.
Il existe également une forte adéquation avec les petits et moyens fabricants de métal. Les fabricants à haute mixité hésitent souvent à automatiser le soudage car ils supposent que les robots nécessitent des conditions stables et répétitives. Les outils d’exécution en temps réel réduisent cette barrière en rendant les cellules plus tolérantes à la variation et plus faciles à reconfigurer. Cela n’élimine pas le besoin d’un maintien discipliné, d’un contrôle WPS ou d’une formation des opérateurs, mais cela rend l’automatisation plus pratique dans des environnements où le mélange de produits change chaque semaine plutôt que chaque trimestre. Pour les équipes d’approvisionnement et les ingénieurs de fabrication, la question d’évaluation devient de plus en plus simple : la cellule de soudage proposée peut-elle maintenir la production et la qualité lorsque la réalité diverge du plan ?
Les fabricants examinant de nouvelles cellules de soudage robotisées ou des stations de soudage cobot peuvent vouloir évaluer non seulement la marque de robot et le processus de soudage, mais aussi la couche d’exécution en temps réel derrière le système. Les entreprises qui ont besoin de soutien pour la conception de cellules de soudage, l’intégration, la conformité de sécurité ou la connectivité des données peuvent demander un devis pour comparer les options techniques pour leur environnement de production.
Articles liés
Demander un devis
Vous cherchez une configuration spécifique ou souhaitez discuter de notre stock actuel ? Parlez-nous de votre projet — nous répondons sous 24 heures depuis notre bureau de Bilbao.